
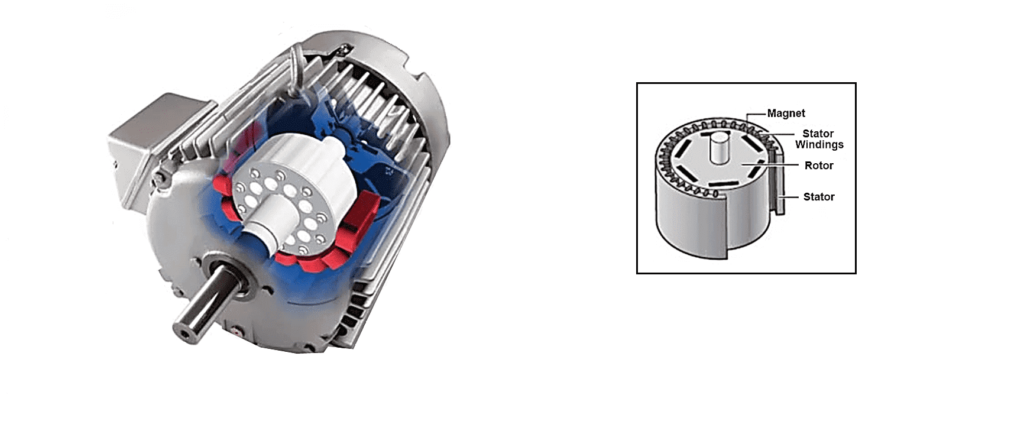
Permanentmagneetmotoren worden vanwege hun hoge arbeidsfactor en hoge rendement veelvuldig gebruikt in diverse sectoren. Bij permanentmagneetmotoren zijn de magneten doorgaans in de rotor aangebracht om de betrouwbaarheid van de elektrische verbinding met de stator te garanderen. De structurele typen zijn:
Ingebouwd magnetisch staal – de rotor wordt voorzien van een groef van magnetisch staal, en het magnetisch staal wordt in de groef geplaatst. Doordat de symmetrie van de groef van magnetisch staal tijdens de fabricage van de ponsplaat volledig is gegarandeerd, wordt de symmetrie van het magnetische circuit gewaarborgd;
Magnetische staalverbinding – het magnetische staal wordt met een speciale lijm op de juk bevestigd; het proces zorgt ervoor dat het magnetische staal uniform is, zodat het magnetische circuit symmetrisch is; de verbinding is stevig, zodat deze niet loslaat bij een hoge lineaire snelheid.
Naast algemene productieprocessen (zoals mechanische, thermische en elektrische klemprocessen) zijn er verschillende belangrijke processen bij de vervaardiging van permanente magneetmotoren:
(1) Vanwege de sterke adsorptiekracht van het magnetische staal is het zeer gemakkelijk te adsorberen wanneer het zich in de buurt van ferromagnetische materialen bevindt (zoals ijzeren kernen, roterende assen, enz.).
Wanneer de rotor wordt gemonteerd, bedraagt de montageopening tussen het magnetische staal en de magnetische stalen groef van de rotor slechts ongeveer 0.1 mm. Wanneer het magnetische staal zich dicht bij de rotorkern bevindt, zal de sterke adsorptiekracht het magnetische staal direct aan de ijzeren kern adsorberen en is het moeilijk om in de groef te passen; Dat wil zeggen, het is moeilijk om weer te scheiden, en de montage is buitengewoon moeilijk en brengt bepaalde gevaren met zich mee.
(2) Als er geen sterke en nauwkeurige geleidingsgarantie voor de rotor is tijdens de eindmontage, zullen de stator en de rotor worden aangetrokken en vergrendeld door een sterke magnetische kracht, waardoor het moeilijk wordt om ze te scheiden, wat resulteert in het mislukken van de eindmontage.
Het volgende is het belangrijkste productieproces van de permanente magneetmotormagneetassemblage en algemene assemblage.
1. Magnetisch staalassemblageproces van de rotor

1.1 Procespunten
Probeer bij het monteren van het magnetische staal de sterke magnetische aantrekkingskracht van het magnetische staal op de rotorkern te overwinnen om een soepele montage te garanderen, en de polariteit van het magnetische staal is correct om de symmetrie van het magnetische circuit te garanderen. Daartoe werd een gedetailleerde procestest uitgevoerd, werd het procesplan voor de magneetassemblage bepaald, werd het magneetsamenstelgereedschap en de geleidingsbevestiging ontworpen en werd de polariteit van de geassembleerde magneet met redelijke middelen kwalitatief geanalyseerd. De relatieve magnetische fluxwaarde van elke sleufmagneet was dichtbij, dat wil zeggen om de symmetrie van het magnetische circuit te garanderen en de assemblagekwaliteit van het magnetische staal te garanderen.
1.2 Proces
(1) Om de nauwkeurigheid van de montage te garanderen, ontwerparmaturen.
(2) Voer een scheiding van het magneetstaal uit, controleer de polariteitslabels en de relatieve waarde van de magnetische flux om ervoor te zorgen dat de magnetische flux van elke pool na montage gelijk is. Voer tegelijkertijd een visuele inspectie uit om te controleren op eventuele schade. Hoewel de permanente magneetmaterialen van verschillende merken normen hebben die hun basisprestaties garanderen, verschillen de bedrijfsnormen van elke fabriek. Zelfs als ze in dezelfde fabriek worden geproduceerd, kunnen de prestaties van de magneetmaterialen variëren. Daarom is bovenstaande inspectie zeer belangrijk. Een motor moet worden uitgerust met magneetstaal uit dezelfde batch om de elektromagnetische prestaties van de motor te garanderen.
(3) Voorbereiding van de werkplek: Omring de werkplek voor de rotormontage met niet-magnetische afschermingen en plaats duidelijke waarschuwingen op goed zichtbare plaatsen; reinig de werkplek, reinig alle hoeken van de werkplek met perslucht, zorg ervoor dat er geen ijzerspanen of ferromagnetisch lasafval zoals slakken aanwezig zijn; zorg voor niet-magnetische bevestigingsmiddelen, roestvrijstalen niet-magnetische sleutels, scheidingswanden, houten steunen, koperen hamers, 3240 glasvezelpanelen, enz.
(4) Blaas de gestapelde rotor schoon met perslucht en wikkel hem in een witte doek om te voorkomen dat er tijdens het transport andere onzuiverheden en afval in terechtkomen; ondersteun de rotor goed (zorg ervoor dat de rotor horizontaal ligt) en controleer de rotor nogmaals op het monster. Breng de magnetische stalen groef aan en bevestig vervolgens de beschermende gereedschapshouder op de rotor, klaar om het magnetische staal te installeren.
(5) Elke twee magneten worden gescheiden door een niet-magnetische plaat met een dikte van ongeveer 15 mm, en de polariteiten “N” en “S” worden op de twee grote oppervlakken (werkvlakken) van elke magneet gemarkeerd, en de relatieve waarde van de magnetische flux wordt duidelijk aangegeven. Magneten met dezelfde waarde worden in principe bij elkaar geplaatst voor een gemakkelijke montage. Scheid de magneten met de hand op de houten steun.
Let op: Gelieve niet met twee magneten te werken. Als ze eenmaal aan elkaar zijn geadsorbeerd, kunnen ze niet meer worden gescheiden, en de twee magneten kunnen heel gemakkelijk mensen verwonden tijdens het adsorptieproces, wat erg gevaarlijk is. De operator moet het magnetische staal tijdens de operatie stuk voor stuk monteren. Houd het magnetische staal uit de buurt van het ferromagnetische materiaal en plaats het vervolgens in het magnetische stalen geleidingsgereedschap en lijn het uit met de magnetische stalen groef op de rotor. Op dit moment moet aandacht worden besteed aan de montagepolariteit van “N” en “S” van de magneet en de relatieve waarde van de magnetische flux van de magneet. Vul bij de montage niet alle magneten in één rotorsleuf, maar installeer eerst één of twee magneten in de gehele rotorsleuf, totdat de eindmontage voltooid is. Als tijdens de montage een stuk magnetisch staal niet op zijn plaats wordt gemonteerd, kunt u een koperen staaf of een niet-magnetische harde staaf gebruiken om het magnetische staal op zijn plaats te duwen. Let op: Gebruik niet te veel kracht, om het magnetische staal niet te stoten en te beschadigen.
- Controleer de polariteit van het magnetische staal door het kompas uit te lijnen met elke groef van de buitenste cirkel van de rotor. Nadat de polariteit is vastgesteld, monteert u andere bevestigingsonderdelen; wikkel vervolgens de hele rotor met een witte doek en bereid u voor op het volgende proces.
2. Montageproces
2.1 Procespunten
De algehele adsorptiekracht van de rotor uitgerust met magnetisch staal is zeer sterk en de luchtspleet tussen de stator en de rotor is klein. Tijdens de montage is het gemakkelijk om een botsing tussen de stator en de rotor te veroorzaken vanwege de sterke zwaartekracht, waardoor de stator en de rotor aan elkaar kunnen worden geadsorbeerd en moeilijk te scheiden. Zelfs gesloopt, en gemakkelijk om persoonlijk letsel te veroorzaken. Het traditionele verticale of horizontale assemblageproces kan niet langer aan de eisen voldoen, dus de eindmontage is de sleutel tot het proces onder de voorwaarde dat de stator en rotor absoluut concentrisch zijn.
2.2 Proces
(1) Ontwerp een niet-magnetische dummyrotor en gebruik de dummyrotor om het frame te corrigeren;
(2) Installeer het einddeksel en de permanente magneetrotor;
(3) Eindmontage.
De ontworpen permanente magneetmotortechnologie maakt gebruik van niet-standaardapparatuur zoals een neprotor en een eindmontagemachine, en is getest op de door Eneng ontwikkelde motor. Het eindassemblageproces is sterk en de bediening is betrouwbaar. Momenteel bevindt het algemene assemblageproces van dit type motor zich in de leidende positie in de binnenlandse soortgelijke motorproductie-industrie, waardoor onze fabriek de leidende technologie op het gebied van binnenlandse energiebesparende dompelmotoren kan behouden en snel nieuwe markten kan uitbreiden.
Bovendien heeft het ontwerp, door een periode van productieverkenning, een aantal gereedschappen aangevuld, zoals het gebruik van valse rotorgereedschappen voor oriëntatie en positionering vóór de algemene vergadering, en de procesmethode verbeterd, waardoor de productie-efficiëntie met ongeveer 2 tot 3 keer toenam. .

